MIG-350IXR svářecí zdroj | vzduchové chlazení | 20-350 A | s podávacím hořákem
MIG-350IXR vzduchem chlazený svářecí zdroj
MIG-350IXR je třífázový svářecí zdroj 380V±10% s příkonem 14,4 kVA a vstupním proudem 25 A. Poskytuje výstup 20–350 A a rozsah napětí 17–32 V při 60% pracovním cyklu. Díky podávání drátu push/pull a podpoře drátů 0,8–1,2 mm zajišťuje stabilní výkon oblouku. 89% účinnost a krytí IP21S umožňují spolehlivý průmyslový provoz.
Systém podporuje pulzní a konstantní napěťové charakteristiky pro uhlíkovou ocel, nerezovou ocel a plněné dráty. Podávání drátu push/pull stabilizuje proces svařování a snižuje chyby podávání. Přehledná struktura parametrů zjednodušuje nastavení a obsluhu a umožňuje rychlou integraci do stávajícího svařovacího prostředí bez složitého programování nebo řídicích systémů.
Ideální pro kovodílny, ocelové konstrukce, strojírenskou výrobu a obecné MIG svařovací aplikace.
Nejdůležitější informace
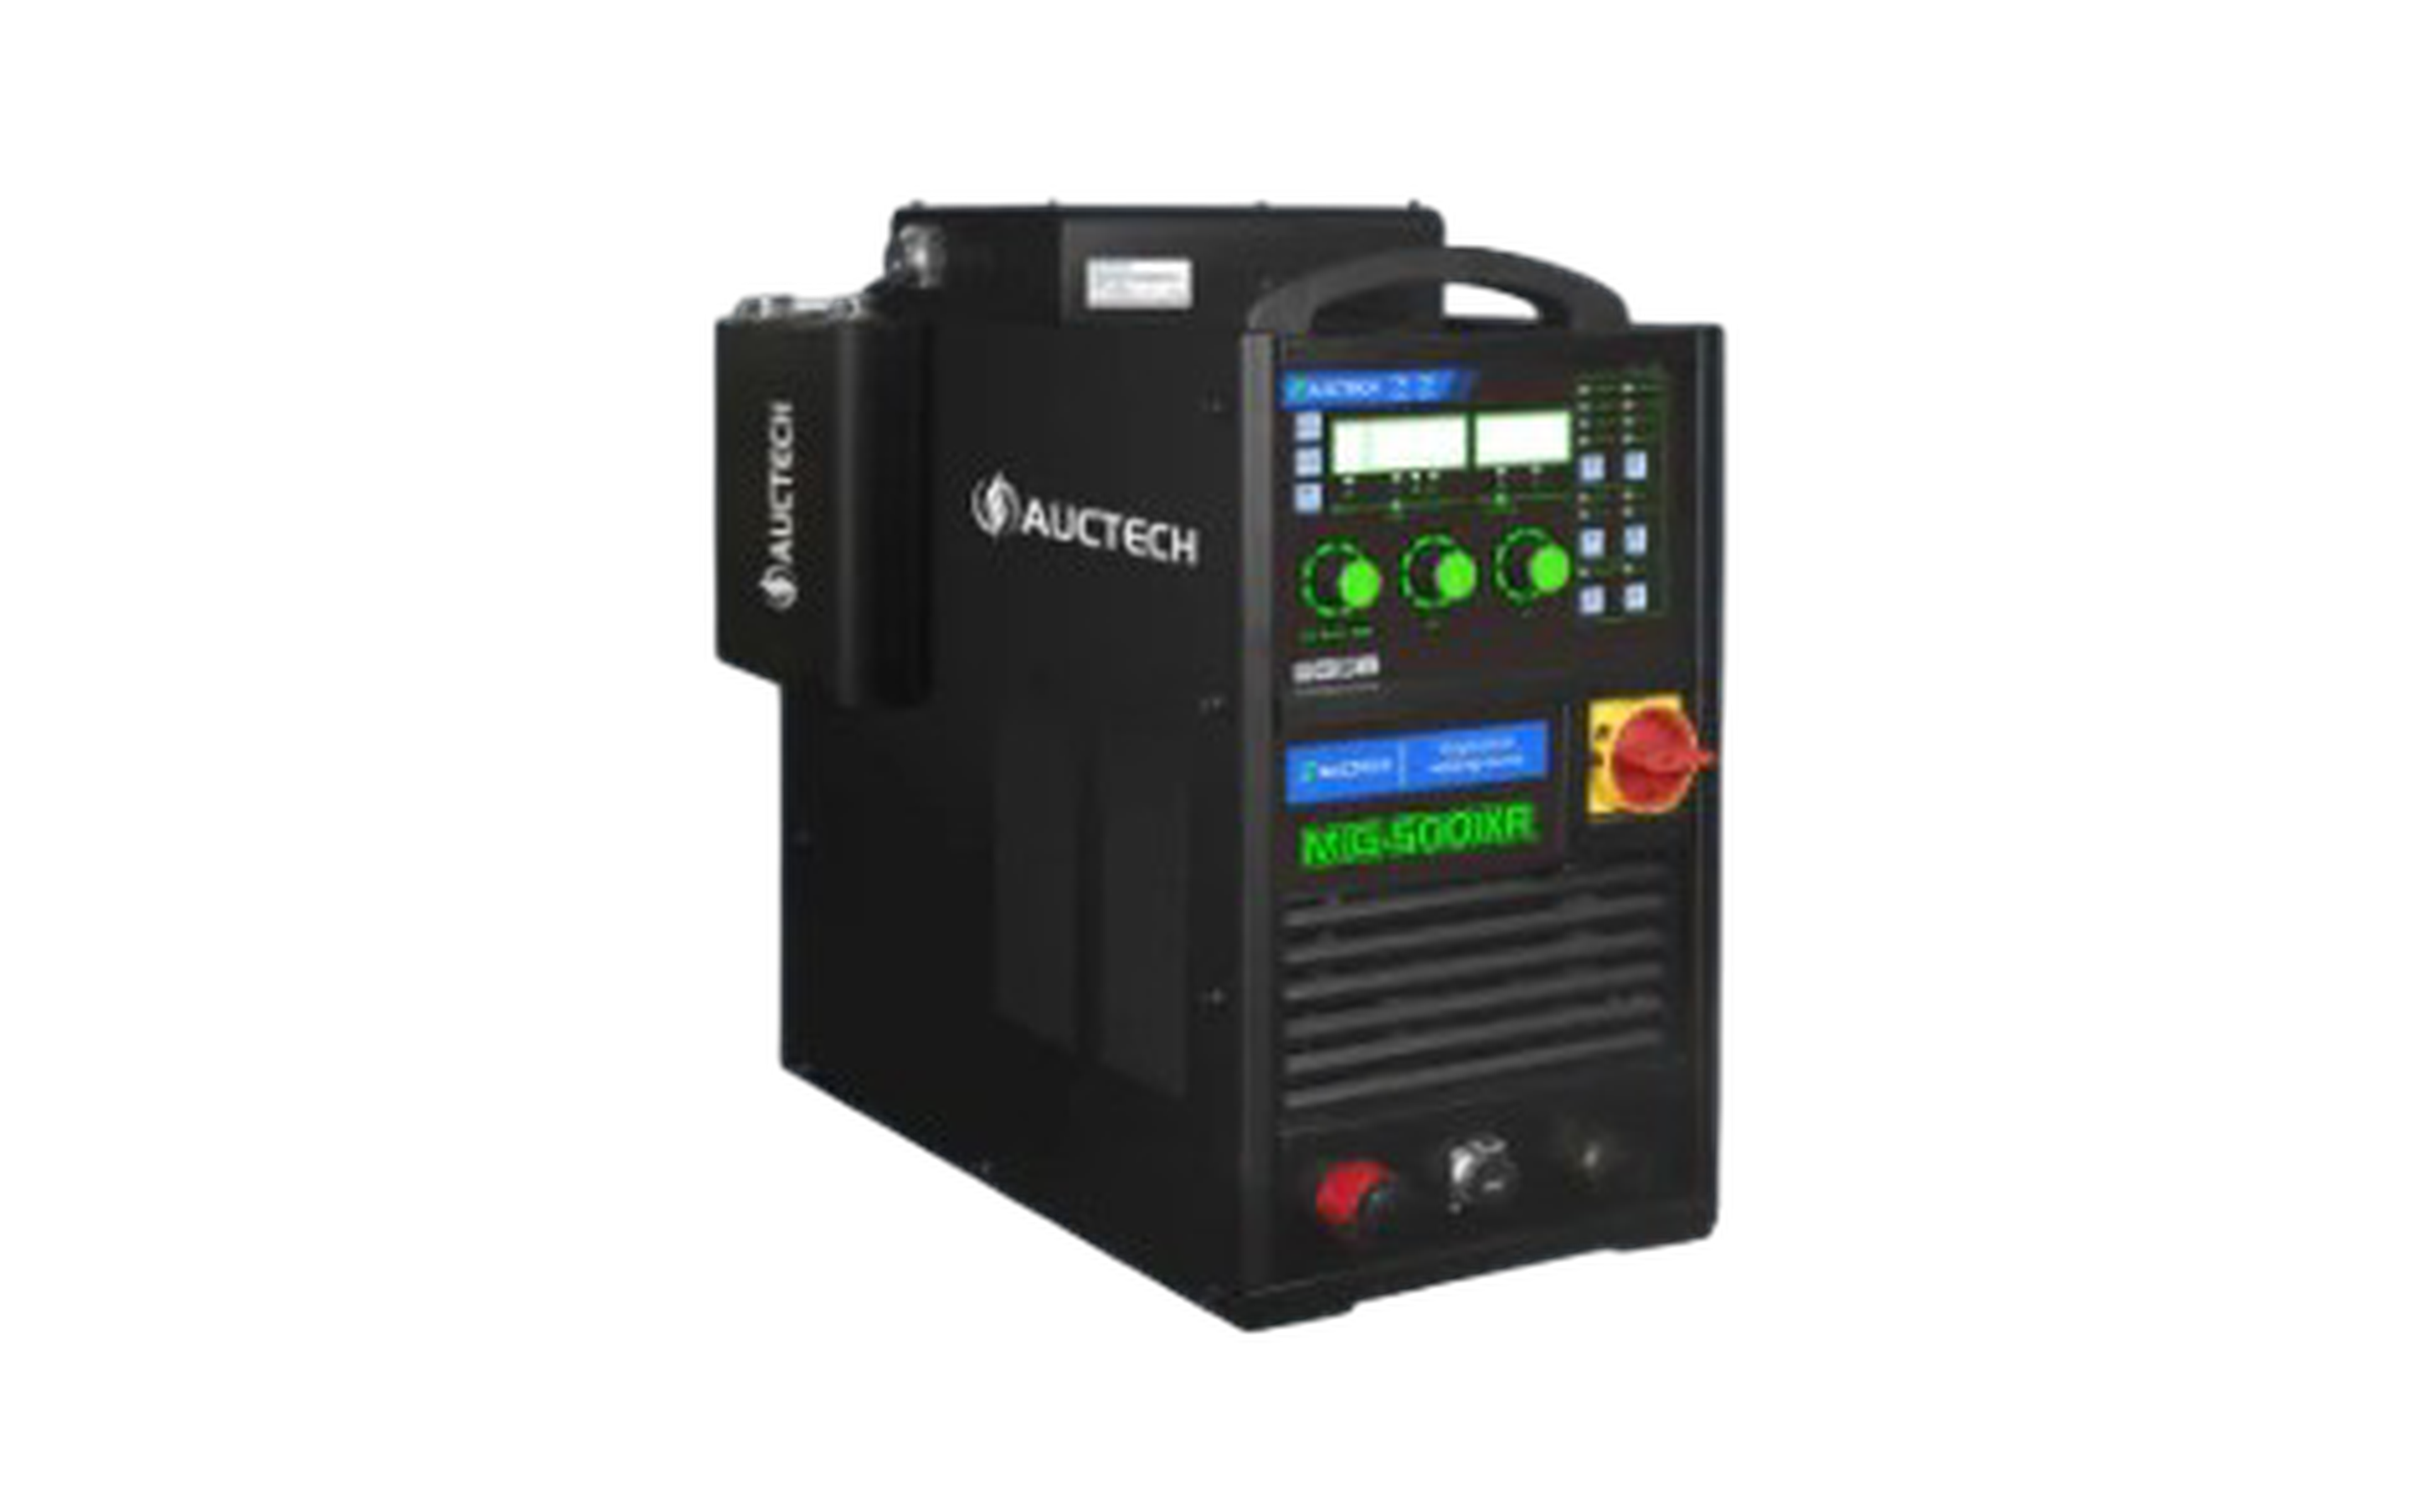
Svářecí zdroj AUCTECH MIG-350IXR
Svářecí zdroj AUCTECH MIG-350IXR je výkonné a všestranné řešení pro profesionální MIG/MAG svařovací aplikace v průmyslové výrobě a zpracování kovů. Díky nastavitelnému rozsahu svařovacího proudu 20–350 A, vzduchem chlazené konstrukci a integrovanému podávacímu hořáku poskytuje systém stabilní výkon oblouku a konzistentní kvalitu svaru u široké škály svařovacích úloh. Pokročilá invertorová technologie zajišťuje efektivní provoz, přesnou kontrolu procesu a sníženou spotřebu energie. Vhodný pro svařování uhlíkové oceli, nerezové oceli a dalších kovových materiálů, MIG-350IXR je ideální pro výrobní prostředí vyžadující spolehlivost a produktivitu. Díky robustní konstrukci, snadné obsluze a kompatibilitě s automatizovanými svařovacími systémy je vynikající volbou pro strojírenskou výrobu, ocelové konstrukce, opravárenské práce a sériovou výrobu.
Software a řízení
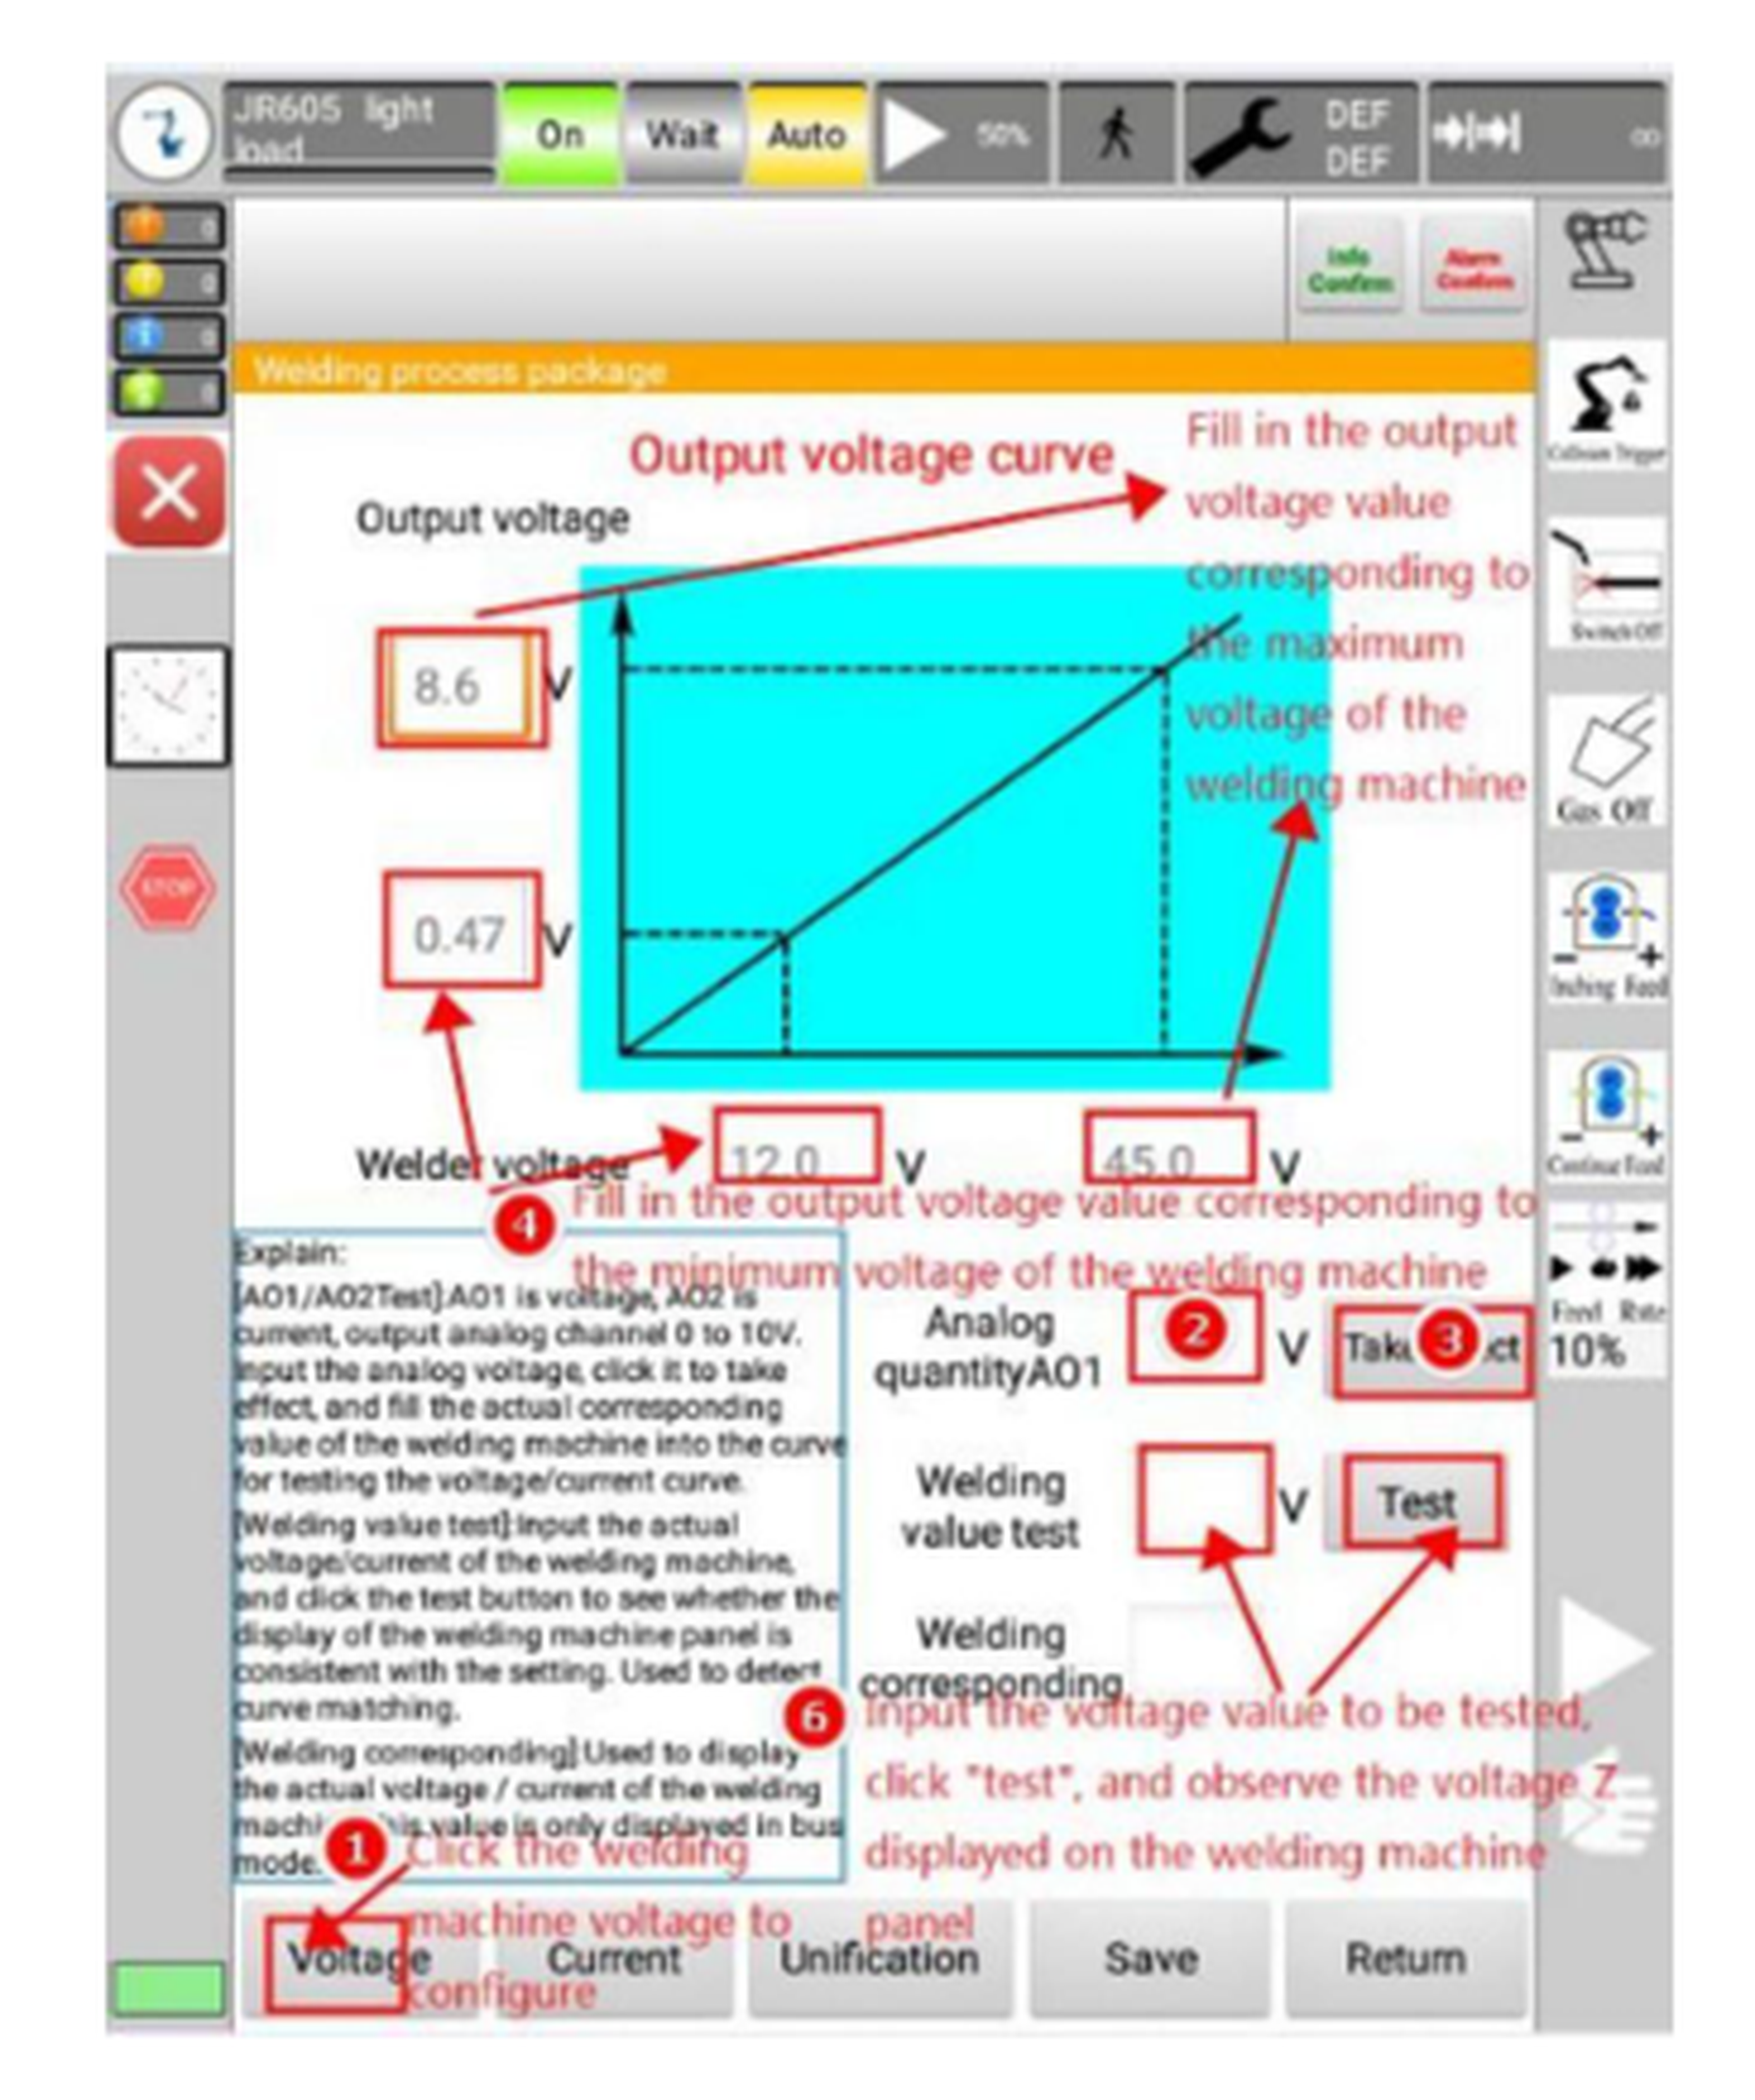
MIG-350IXR je navržen pro použití se systémem AUCTECH Welding Process Software System a podporuje integraci do automatizovaných svařovacích konfigurací. Komunikace mezi svářecím zdrojem a robotickými řídicími systémy je možná prostřednictvím analogová a EtherCAT rozhraní. Svářecí zdroj lze kombinovat s knihovnami svařovacích procesů a funkcemi správy parametrů, které podporují svařování s kýváním, vícevrstvé svařování a víceprůchodové svařovací aplikace. Integrace do robotických svařovacích prostředí umožňuje centralizovanou konfiguraci svařovacích parametrů a svařovacích procesů.
Nízkonákladová řešení vytvořená pomocí RBTX
Rezervujte si bezplatný videohovor s našimi odborníky